Nybörjare
 Hem / Nybörjare / Branschnyheter / Vad gör en spiralväxel med hård kuggyta till det rätta valet för tunga enheter
 2026.11.20
 Branschnyheter
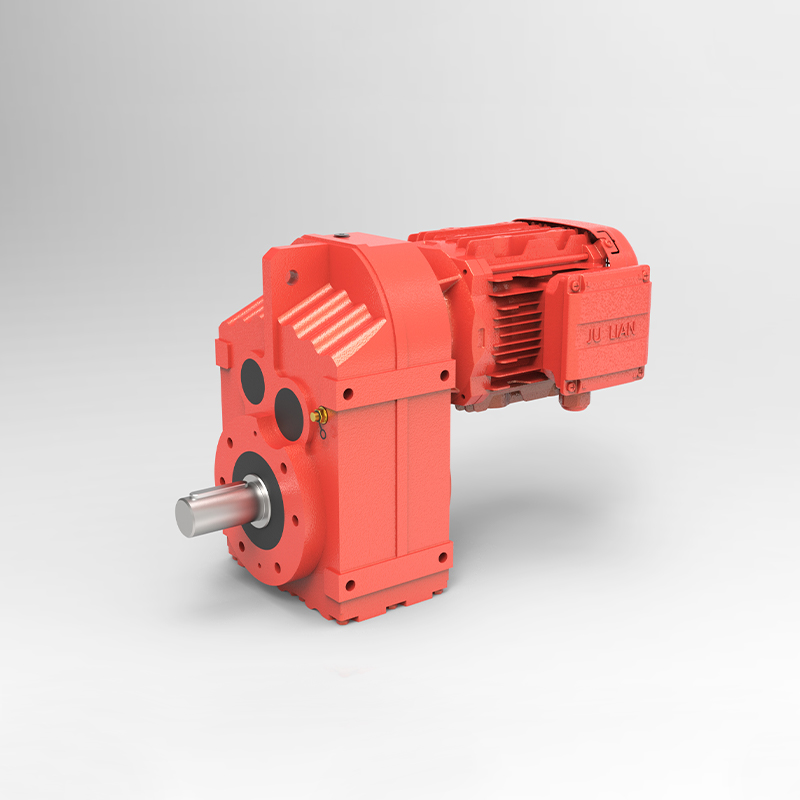
Fråga vilken anläggningsingenjör som helst vilken komponent som orsakar de mest oplanerade stopp i en kontinuerlig processlinje, och svaret involverar ofta växeldriften. Hastighetssänkare sitter i mitten av transportörer, blandare, ugnar och extrudrar, och när de misslyckas betalar hela linjen priset. Det är därför a spiralformad kugghjulsreducering för hård tandyta har blivit ett standardval där belastningen är hög, arbetscyklerna är långa och underhållsfönster är korta.
Överklagandet kommer från att kombinera två beprövade idéer. Spiralformad växling kopplar in tänderna gradvis längs en diagonal linje, vilket ger mjukare rörelser och tystare drift än rakt skurna tänder. Ytteknik för hårda tand ger sedan en härdad, slitstark arbetsyta till dessa tänder. Resultatet är att samma fysiska hölje kan bära avsevärt mer vridmoment och överleva mycket längre under nötande eller stötbelastade förhållanden.
Köpare utvärderar ofta dessa enheter efter pris per kilowatt, men erfarna specialister tittar på den totala ägandekostnaden. Driftstopp, ersättningsarbete, smörjmedelsförbrukning och energin som går förlorad till ineffektiv maskning ackumuleras under flera års drift. En lite dyrare enhet som går tyst i ett decennium kan vara det billigare valet med god marginal.
Den här artikeln förklarar hur designen fungerar, var den presterar bäst, vilka prestandasiffror som spelar roll och hur du väljer en enhet som passar din applikation. Målet är praktiskt. Efter att ha läst bör du kunna rama in en specifikation tydligt och känna igen de frågor som skiljer en pålitlig enhet från en som behöver åtgärdas tidigt.
Det avgörande kännetecknet för denna reduceringsklass är värmebehandlingen som appliceras på kugghjulens tänder. Ämnen är vanligtvis gjorda av lågkollegerat stål, bearbetade nära den slutliga geometrin och sedan uppkolade så att kol diffunderar in i det yttre lagret av varje tand. Därefter släcks delen, vilket förvandlar det anrikade lagret till hård martensit samtidigt som kärnan förblir segare och mer seg.
Rent praktiskt når härdade tandflanker vanligtvis en ythårdhet i intervallet 58 till 62 HRC, medan kärnan förblir jämförelsevis mjuk. Denna kombination har betydelse eftersom ytan motstår gropbildning och slitage, medan kärnan absorberar stötar utan att spricka. Effektivt höljedjup faller vanligtvis mellan cirka 1,0 och 2,5 millimeter, vald enligt modulstorlek och förväntad kontaktspänning.
Efter värmebehandling återställer precisionsslipning tandprofilen och tar bort distorsion som införts under härdning. Slipning är det som förvandlar en härdad växel från bara stark till genuint exakt och tyst. Det är en av de viktigaste kvalitetsmarkörerna att fråga om när man jämför leverantörer, eftersom en härdad men oskuren tand kan vara bullrig och utsatt för tidigt kantslitage.
Spiralformade tänder skärs i vinkel mot axelns axel, så kontakten börjar i ena änden av tanden och sveper över ansiktet när kugghjulen roterar. Sportänder griper över hela sin bredd på en gång. Den enda skillnaden förklarar det mesta av prestandagapet mellan de två designerna, och det är anledningen till att spiralformad geometri dominerar i applikationer där tyst gång och jämn vridmomentöverföring spelar roll.
| Aspekt | Spiralformad hård tand | Spur Gear |
|---|---|---|
| Meshande jämnhet | Gradvis, låg vibration | Abrupt engagemang |
| Buller vid nominell hastighet | Lägre, ofta i 70-talets decibelintervall | Högre och mer tonalt |
| Lastkapacitet per ramstorlek | Hög, förstärkt av härdade flanker | Måttlig till hög |
| Axiell dragkraft | Genereras, måste bäras av lager | Inga |
| Typisk effektivitet per steg | 96 till 98 procent | 97 till 99 procent |
Kugghjul genererar axiell dragkraft, och lagerarrangemanget måste vara utformat för att bära det. Kugghjul undviker den dragkraften men betalar en straffavgift vid buller- och stötbelastning. För de flesta industriella frekvensomriktare där tyst drift och hög vridmomentdensitet båda spelar roll, gynnar avvägningen spiralgeometri i kombination med härdade flanker. Spurdesigner förblir rimliga för mycket låga hastigheter eller enkla, billiga arbetsuppgifter där buller inte är ett problem.
Siffror på ett datablad är bara användbara om du vet vad de representerar. Nominellt vridmoment beskriver kontinuerlig kapacitet, medan toppvridmoment beskriver vad växlarna tål vid korta överbelastningar såsom start. Servicefaktor kopplar samman de två genom att redogöra för hur hårt den drivna maskinen arbetar varje dag. Termisk klassificering definierar hur mycket värme huset kan avge innan oljetemperaturen blir en begränsande faktor, och den siffran har ofta mer betydelse än mekanisk kapacitet i slutna eller heta installationer.
Glapp, det lilla spelet mellan matchande tänder, påverkar positioneringsnoggrannheten och stötbeteendet. Design med lågt glapp passar indexerings- och reverseringsuppgifter, medan standardglapp är tillräckligt för de flesta transportörer och blandare. Bekräfta alltid vilket toleransband en leverantör anger, eftersom skillnaden kan förändra hur en frekvensomriktare beter sig i en reverseringsapplikation.
Skruvreducerare med hård tandyta ger mest värde där belastningar är tunga, start och stopp är frekventa och miljön är krävande. Typiska applikationsområden inkluderar:
Kemisk blandning Transportörer Cement- och mineralbearbetning Papperstillverkning Spannmålshantering Extrudering av gummi och plast Metallurgi Miljöutrustning
I varje fall uppmanas enheten att göra mer än att bara sända hastighet. Den måste absorbera stötar, överleva kontaminering och fortsätta köra genom långa skift, och den kombinationen är precis där härdad spiralgeometri tjänar sitt rykte.
En medelstor cementfabrik drev en bulktransportör som drevs av en kugghjulsreducerare med mjuka tänder. Enheten såg tillfredsställande ut på papperet, men dess kugghjul visade pitting och tandslitage ungefär var 14:e månad. Varje byte krävde cirka två dagars driftstopp, inklusive inriktningskontroller och oljebyten.
Anläggningen ersatte frekvensomriktaren med en spiralformad reduktionsanordning med hård tandyta med en högre servicefaktor för att ta hänsyn till frekventa belastade starter. Den nya installationen använde ett oljebadssmörjsystem, laserjustering under driftsättning och kvartalsvis oljeanalys som lades till underhållsrutinen.
Efter 30 månader visade inspektionen inga gropbildningar på de aktiva flankerna, och den årliga oplanerade stilleståndstiden för driften sjönk från cirka 40 timmar till under 10. Lärdomen var inte att en design är universellt överlägsen. Det var att matchande hårdhet, geometri, servicefaktor och underhållsdisciplin tillsammans gav resultatet.
Ett strukturerat tillvägagångssätt förhindrar de flesta storleksfel. Arbeta igenom följande sekvens innan du begär en offert, så kommer du att kommunicera mycket mer effektivt med alla leverantörer och få förslag som är direkt jämförbara.
Lägg märke till att sekvensen flyttas från lastdefinition till miljö. Att hoppa över tidiga steg och hoppa direkt till en katalogmodell är den vanligaste orsaken till att en enhet blir underdimensionerad för verkliga driftsförhållanden.
De flesta förtida misslyckanden går tillbaka till en handfull undvikbara fel. Se upp för dessa mönster under specifikation och driftsättning.
Även en väl specificerad spiralreducerare med hård tandyta behöver disciplinerad vård för att nå sin designlivslängd. Underhåll behöver inte vara komplicerat, men det behöver vara konsekvent.
Oljeanalys förtjänar särskild vikt. Stigande järnpartikelantal dyker ofta upp veckor eller månader innan ett redskapsproblem blir hörbart, vilket ger underhållsteamen tid att planera en kontrollerad intervention istället för att reagera på en nödsituation.
Ytreducerare med hårda tänder har uppkolade och släckta kuggar med ett härdat yttre skikt, vanligtvis runt 58 till 62 HRC, och en tuffare kärna. Detta ger mycket bättre motståndskraft mot gropfrätning och slitage vid samma storlek, vilket leder till högre lastkapacitet och längre livslängd, särskilt vid tunga eller stötbelastade arbeten.
Inte alltid, men det är bättre för de flesta industriella enheter som behöver tyst och mjuk vridmomentöverföring. Spiralväxlar kopplas in gradvis och producerar mindre ljud, medan cylindriska växlar undviker axiell dragkraft och kan vara enklare vid mycket låga hastigheter. Rätt val beror på bullergränser, hastighet, belastningsmönster och lagerarrangemanget du kan ta emot.
Tänk på en spiralformad yta med hård tand när din applikation involverar frekventa starter under belastning, höga stötar eller reverserande vridmoment, långa dagliga drifttimmar, dammiga eller heta omgivningar eller strikta bullergränser. Om driften är lätt, intermittent och tyst gång inte är ett problem, kan en enklare enhet vara tillräcklig och mer ekonomisk.
Drifttemperatur, smörjmedelskondition och inriktning är de tre mest inflytelserika faktorerna. Hög oljetemperatur förkortar smörjmedlets livslängd, kontaminering påskyndar slitaget och felinriktning ändrar belastningsmönstret på varje tand. Genom att spåra dessa förhållanden genom regelbunden inspektion och oljeanalys kan underhållsintervallet ställas in efter faktiska tillstånd snarare än fasta gissningar.
Rekommenderade produkter

 Sv